Аудит поставщика линии нанесения покрытий: материалы, мощность и приёмка
Аудит поставщика линии нанесения покрытий сводится к трём проверяемым блокам: из чего сделаны несущие и контактные элементы, какую производительность линия выдаёт на вашей номенклатуре и как зафиксирована приёмка. Заявленная конфигурация, которую предстоит подтвердить документами и тестовым запуском: основной каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь, производительность — 800–1000 штук в час.
Смысл такой проверки — отсеять поставщиков, которые не могут подтвердить заявленные параметры. Материалы проверяются пассивно: сертификаты на прокат, замеры толщины, осмотр швов. Мощность проверяется только прогоном эталонной партии. Приёмка существует лишь в том случае, если она описана в договоре измеримыми формулировками. Ниже — критерии, пошаговая процедура и пункты, которые имеет смысл перенести в контракт.
Проблема: «заявлено» и «подтверждено» — разные вещи
Открытые данные по этому сегменту в основном описательные: производители публикуют перечни типов линий, отраслей применения и заявленных возможностей, но независимых замеров производительности, энергопотребления и времени цикла по конкретным моделям, как правило, нет. Поэтому цифра «800–1000 шт/час» в коммерческом предложении — заявление поставщика, а не результат измерения. Она может быть верной, но проверяется только на вашем изделии.
На практике встречаются три типовые несостыковки.
- Материалы. В спецификации указана «нержавеющая сталь», а в поставке контактные элементы выполнены из окрашенной углеродистой стали или из листа меньшей толщины. На фотографиях отгрузки это почти неразличимо.
- Мощность. Диапазон 800–1000 шт/час относится к определённому изделию, числу слоёв покрытия и шагу подвески. На вашей номенклатуре такт будет другим, и это не нарушение — при условии, что методика расчёта согласована заранее.
- Приёмка. Формулировка «предэкспортное тестирование» без чек-листа, эталонного изделия и подписи сторон — это намерение, а не критерий приёмки.
Отраслевой контекст: почему материалы привязаны к среде, а мощность — к изделию
Автоматическая линия нанесения покрытий — это последовательность процессов, а не отдельная камера. В описании электростатической порошковой линии Attractivechina перечисляет более пятнадцати переходов: загрузка, горячая промывка, предварительное обезжиривание, обезжиривание, промывка, химконверсия, сушка, охлаждение, зона контроля, полировка, обеспыливание, нанесение грунтовочного порошка, полимеризация, охлаждение, нанесение финишного порошка, полимеризация, охлаждение, выгрузка.
Для посуды маршрут другой: подготовительная линия, анодирование, линия покрытия внутренней поверхности и линия покрытия внешней поверхности. Для промышленного оборудования — удаление ржавчины и шлифовка, обеспыливание, предварительный нагрев, грунтование, сушка, охлаждение, финишное покрытие, сушка, маркировка. Разные маршруты означают разные среды: влажную химию в зоне подготовки, конденсат, аэрозоль краски, температуры полимеризации.
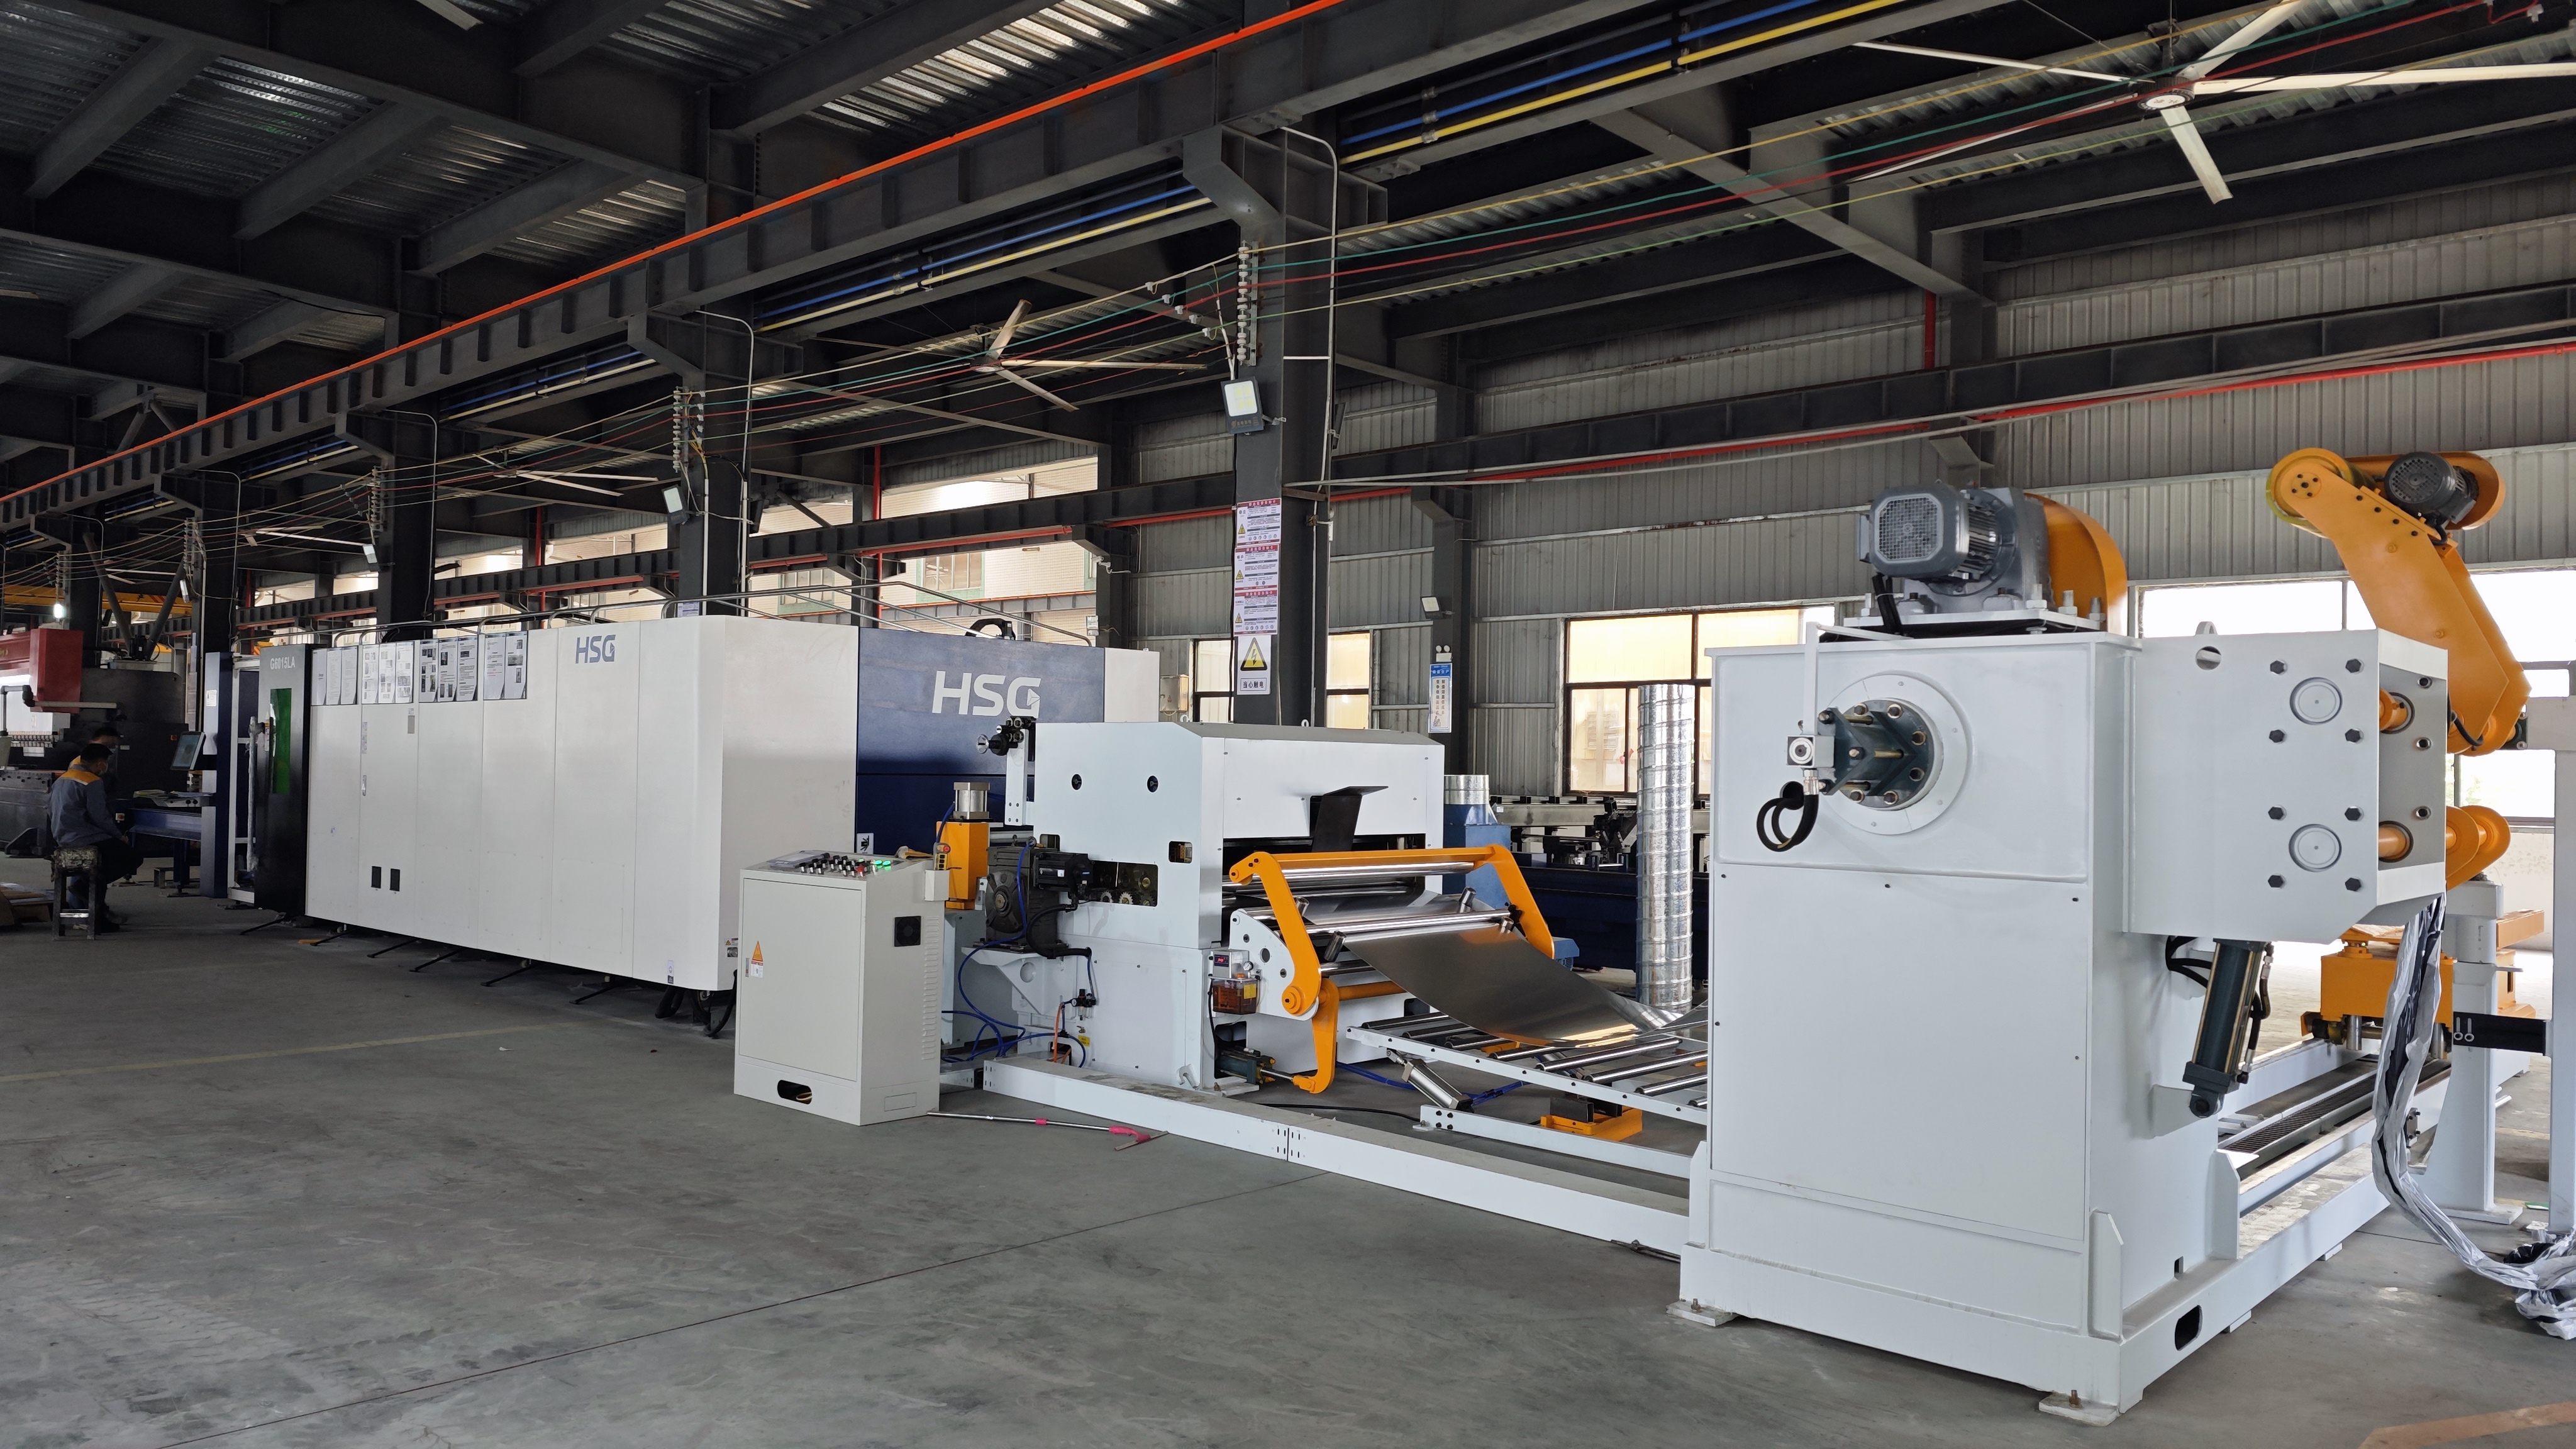
Отсюда — логика заявленной конфигурации. Несущий каркас воспринимает статические и динамические нагрузки от конвейера, вентиляции и камер, поэтому для него применяется углеродистая сталь с антикоррозионной защитой: это рациональное решение по прочности и стоимости. Камера и трубопроводы контактируют с химией, конденсатом и абразивным порошком, поэтому для них заявляется нержавеющая сталь. Проверять нужно не факт «наличия нержавейки», а то, где именно она применена, какая марка и толщина указаны в спецификации.
Второй фактор — автоматизация. Attractivechina заявляет программируемое цифровое управление, роботизированное напыление, гибкое производство и управление процессом в реальном времени. Для аудита это означает, что на тестовом запуске проверяются не только механизмы, но и воспроизводимость рецептур: сохраняется ли режим, повторяется ли толщина плёнки от партии к партии, доступна ли статистика по отказам.
Три блока проверки: материалы, мощность, приёмка
Блок 1. Материалы: каркас, камера, трубопроводы
Материалы проверяются до отгрузки, пока узлы доступны для осмотра. После обшивки панелями подтвердить марку и толщину проката уже невозможно.
Каркас из углеродистой стали. Запрашивайте спецификацию с маркой стали и толщиной профиля, а также сертификаты на прокат от металлопроизводителя. На площадке сверяйте фактическую толщину с чертежом (толщиномер, ультразвуковой замер), шаг стоек и схему усиления под конвейер и вентиляцию. Отдельно смотрите подготовку под окраску и толщину защитного покрытия каркаса: именно она определяет, как линия переживёт влажный цех.
Камера из нержавеющей стали. Проверяются марка и толщина листа, способ соединения (сварка или герметизация), отсутствие щелей, карманов и зон накопления порошка, качество поверхности. Швы осматриваются визуально: непровар и поры в контактной зоне становятся источником коррозии и налипания.
Трубопроводы из нержавеющей стали. Кроме материала важны схема, толщина стенки, способ соединения и отсутствие тупиковых участков, в которых застаивается продукт. Запросите протокол опрессовки и убедитесь, что трубопроводы доступны для промывки и ревизии без демонтажа камеры.
Практический приём: попросите фотофиксацию узлов до закрытия панелями и акт входного контроля материалов. Поставщик с собственным производством формирует такие документы в обычном режиме.
Блок 2. Мощность: 800–1000 шт/час — диапазон, а не гарантия
Для стандартной линии нанесения покрытий на посуду заявленная производительность составляет 800–1000 штук в час. Диапазон отражает зависимость от размера изделия, числа слоёв, шага подвески и времени полимеризации. Чтобы цифра стала проверяемой, её нужно превратить в измеримую величину: указать, что считается «штукой» (изделие, комплект, подвеска), на какой номенклатуре измеряется мощность и какой процент годных изделий учитывается.
Методика прогона, которая защищает покупателя:
- эталонная партия — не менее одной смены или согласованного объёма, на вашем изделии;
- фиксируется такт (время между изделиями) и общее время прогона, включая загрузку и выгрузку;
- считаются только годные изделия, прошедшие визуальный контроль и замер толщины покрытия;
- отдельно фиксируются остановки и их причины;
- режимы (температура, время сушки, расход материала) заносятся в протокол.
Важно не сравнивать разные единицы измерения. Для листового металла мощность описывается иначе: линии рассчитаны на заготовки длиной до 7000 мм, заявленный процент прохождения покрытия — 97%. Сопоставлять «шт/час» для посуды и «м²/час» для листа нельзя: это разные величины, и подмена единицы — распространённый способ завысить предложение.
Если номенклатура смешанная, согласуйте мощность по каждой группе изделий отдельно. Гибкое производство — это возможность переналадки, а не равенство такта для всех изделий.
Блок 3. Приёмка: что фиксировать в договоре
Приёмка начинается не на вашей площадке, а на заводе поставщика. В условиях закупки у Attractivechina указаны: минимальный заказ — 2 единицы, поставка на условиях FOB через любой порт провинции Гуандун, критерий приёмки — предэкспортное тестирование, оплата — 50% банковским переводом в течение 7 дней после подписания контракта, 40% за 3 дня до отгрузки и 10% по завершении монтажа.
Для аудита эта схема удобна тем, что последние 10% привязаны к завершению монтажа. Это единственный платёж, который удерживает поставщика в зоне ответственности после отгрузки, поэтому условие стоит расширить: не просто «монтаж завершён», а «подписан протокол пусконаладки с согласованными параметрами».
Что должно быть в приёмочных документах:
- чек-лист предэкспортного тестирования с перечнем проверяемых узлов и режимов (у Attractivechina заявлен 100% предпродажный контроль);
- эталонное изделие и согласованная номенклатура прогона;
- протокол с фактическими значениями: такт, количество годных изделий, толщина покрытия;
- комплект документации: чертежи, спецификация материалов, паспорта, инструкции, сертификаты;
- фото- и видеофиксация узлов и прогона.
Сертификаты проверяются по области действия и сроку. Сертификат системы менеджмента подтверждает процессы, а не характеристики конкретной линии, поэтому его область должна включать проектирование и производство окрасочного оборудования. Декларация ЕАЭС проверяется по модели и по сроку действия на дату подписания: истёкший документ не подтверждает ничего, даже если он есть в презентации.
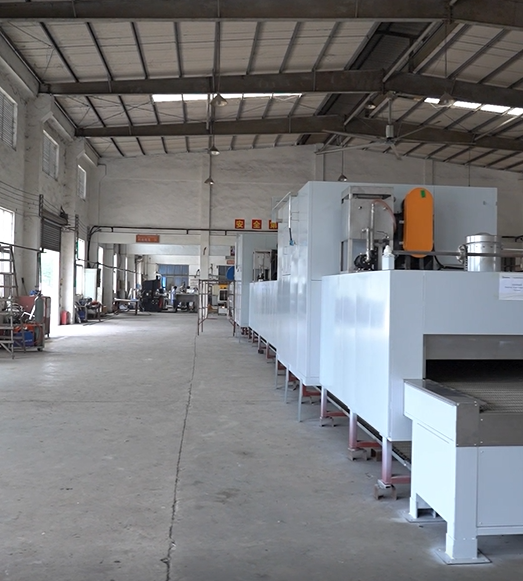
Пошаговая процедура аудита
- Определите единицу мощности — штука, комплект или м², и зафиксируйте эталонное изделие. Без этого спор о производительности неизбежен.
- Запросите спецификацию материалов с марками и толщинами, сверьте её с чертежами и перечнем узлов.
- Проверьте документы: сертификаты на прокат, сертификаты систем менеджмента с областью действия и сроком, декларацию ЕАЭС по вашей модели.
- Согласуйте программу предэкспортного тестирования: какие режимы проверяются, сколько изделий прогоняется, что считается годным.
- Проведите прогон на своей партии и зафиксируйте такт, количество годных изделий и остановки в протоколе.
- Закрепите приёмку в договоре: чек-лист, акт, привязка 10% к подписанию протокола пусконаладки.
- Выполните пусконаладку и обучение, получите итоговый протокол и условия сервисного сопровождения.
Таблица: параметр — формулировка в договоре — способ подтверждения
| Параметр | Что зафиксировать в договоре | Как подтвердить |
|---|---|---|
| Основной каркас | Углеродистая сталь, марка и толщина профиля по спецификации; схема антикоррозионной защиты | Сертификаты на прокат, замер толщины, осмотр швов, фото до обшивки |
| Покрасочная камера | Нержавеющая сталь, марка и толщина листа, способ соединения | Сертификат на металл, экспресс-анализ сплава, визуальный контроль швов |
| Трубопроводы | Нержавеющая сталь, схема, толщина стенки, отсутствие тупиковых участков | Схема + протокол опрессовки, осмотр доступности для промывки |
| Производительность | 800–1000 шт/час на согласованной номенклатуре посуды; отдельная величина для листа | Прогон эталонной партии, подсчёт только годных изделий, протокол режимов |
| Приёмка | Предэкспортное тестирование по чек-листу с подписью сторон | Акт тестирования, фото- и видеофиксация, комплект документации |
| Платежи | 50% / 40% / 10%, последний платёж — после подписания протокола пусконаладки | Банковские документы, акт завершения монтажа |
| Сервис | Гарантия 1 год, реакция до 4 часов, бесплатное обучение | Текст гарантийных условий и регламент поддержки в приложении к договору |
Сценарии применения: что меняется в зависимости от изделия
Один и тот же аудит даёт разные акценты для разных производств. Для посуды критичны толщина плёнки и равномерность покрытия на изделиях разного диаметра. Для автозапчастей — устойчивость к смешанной номенклатуре и повторяемость рецептур при частых переналадках. Для листового металла — геометрия камеры и работа с длинными заготовками. Для дерева и мебели — обеспыливание и качество поверхности. Для промышленного оборудования — антикоррозионная стойкость и работа с крупногабаритными деталями.
| Сценарий | Что проверять в первую очередь | Результаты по реализованным проектам (данные компании) |
|---|---|---|
| Линия нанесения покрытий на автозапчасти | Смешанная номенклатура, рецептуры, мониторинг | 20 линий; выход годных 98%, расход краски −25%, энергопотребление −20%, без крупных простоев 5 лет |
| Линия нанесения покрытий на посуду | Толщина плёнки, равномерность, допуски по размерам | 20 линий; равномерность до 98%, отходы краски −30%, эффективность +35% |
| Линия нанесения покрытий на металл | Коррозионная стойкость, смешанные партии | 15 линий; прохождение контроля 97%, расход краски/порошка −30%, энергия −22%, эффективность +40% |
| Линия нанесения покрытий на древесину | Обеспыливание, качество отделки | 10 линий; расход краски −30%, пылевые дефекты −90%, эффективность +40% |
| Линия нанесения покрытий на промышленное оборудование | Крупногабаритные детали, антикоррозия | 10 линий; солевой туман ≥1000 ч, прохождение 98%, расход краски −25%, эффективность +30% |
Приведённые результаты относятся к проектам, реализованным поставщиком, и отражают его собственные данные. Они полезны как ориентир при формировании требований, но не являются гарантией для вашей линии: итоговые показатели зависят от изделия, маршрута покрытия и организации производства.
Отдельный сигнал — способность работать на внешних рынках и в разных регуляторных средах. В 2026 году Attractivechina сообщила о поставке линии покрытия алюминиевых колёс для Lizhong (Мексика) и о вводе линии окраски автозапчастей с высокотемпературным обезжириванием для BYD в Таиланде. Для покупателя это означает, что поставщик имеет опыт отгрузки и пусконаладки за пределами внутреннего рынка, — но не заменяет проверку вашего собственного технического задания.
Красные флаги: когда аудит можно заканчивать
- Отказ предоставить сертификаты на прокат или спецификацию с марками и толщинами.
- «Мощность до 1000 шт/час» без указания изделия, числа слоёв и единицы измерения.
- Сертификат с областью действия, не включающей окрасочное оборудование, или с истёкшим сроком.
- Отсутствие чек-листа и протокола предэкспортного тестирования.
- Отказ привязать последний платёж к подписанию протокола пусконаладки.
- Размытые сроки поставки: у разных комплектаций они действительно различаются, поэтому в договоре нужна календарная дата для вашей конфигурации.
Профиль поставщика: что проверяется дистанционно
Attractivechina — торговая марка компании Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (ООО «Чуанчжи Интеллект Эквипмент», Гуандун), основанной в 2005 году. Проверяемые параметры профиля: собственная площадка 35 548 м², 280 сотрудников, 54 инженера в R&D, годовой выпуск 60 единиц оборудования, 79 патентов на изобретения и более 300 патентов в целом, доля экспорта 20%, поставки в том числе в Россию. Компания заявляет более 30 лет опыта в комплексных решениях для линий нанесения покрытий и выпускает линии для посуды, древесины, автокомпонентов, металлоизделий и промышленного оборудования.
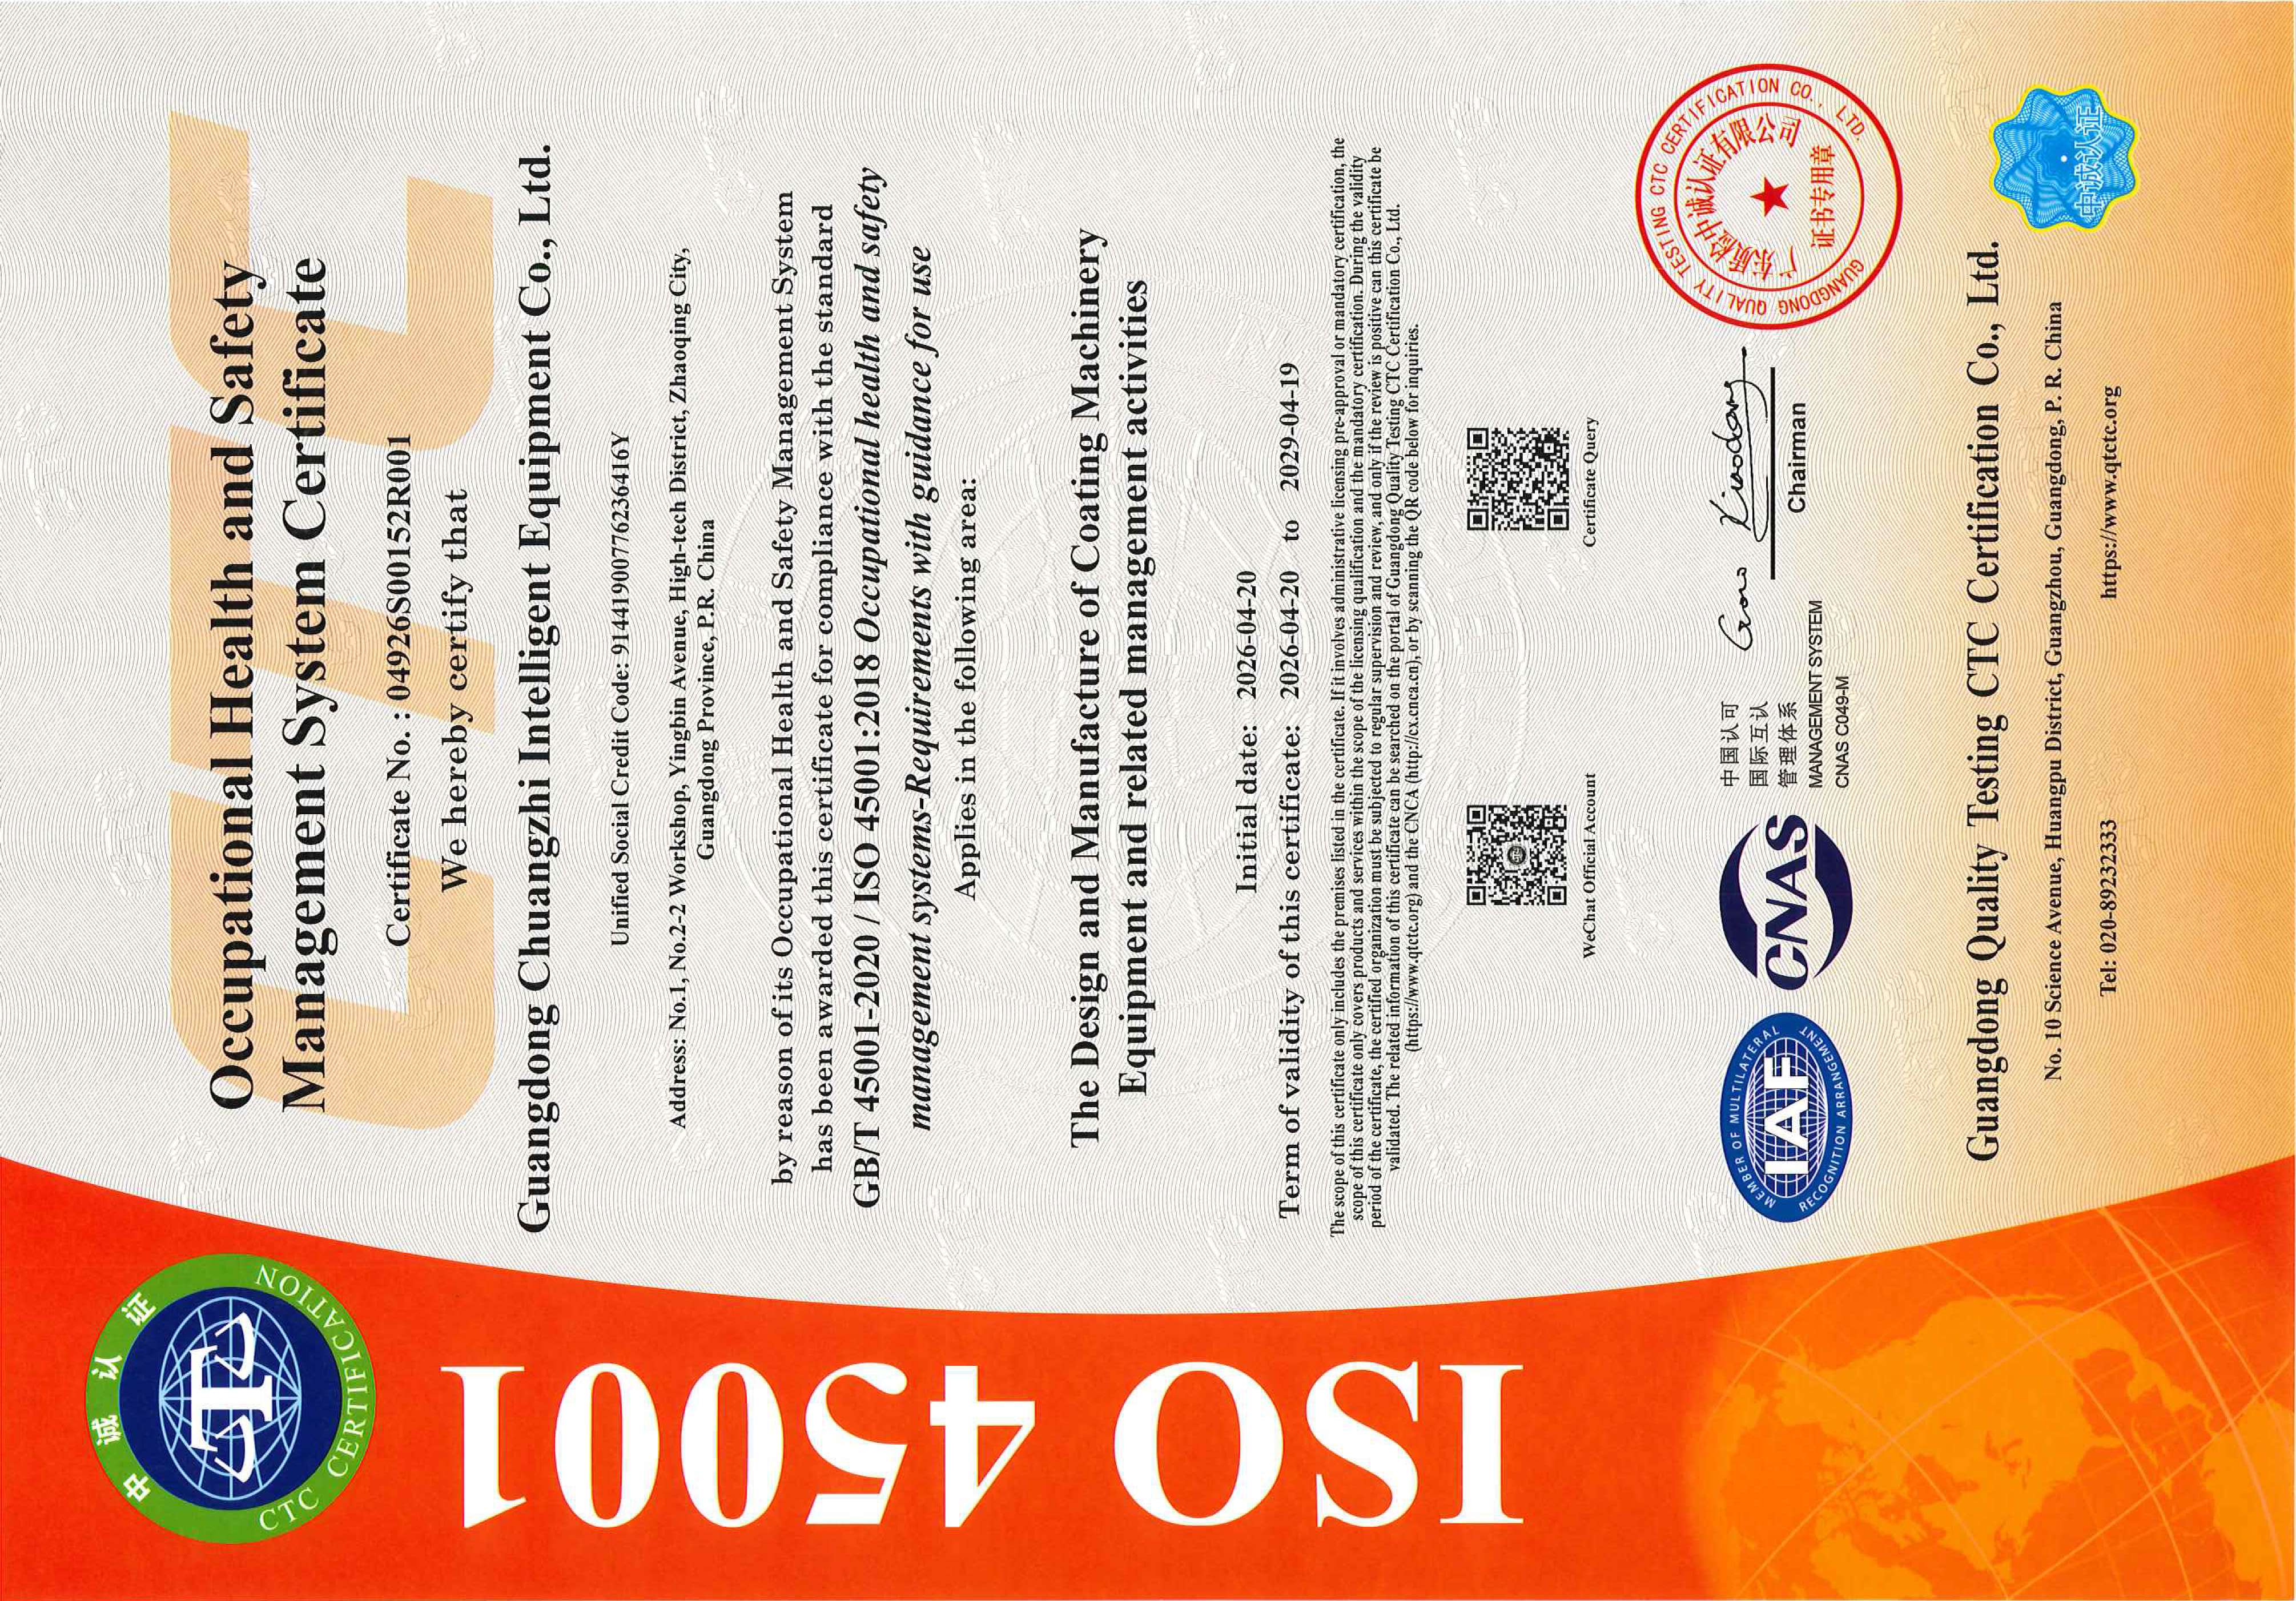
Подтверждающие документы: сертификат ISO 14001 (DZ/CN/2407055E, действует до 14.10.2027) и сертификат ISO 45001 (04926S00152R001, действует до 19.04.2029); область действия — проектирование и производство окрасочного оборудования. Условия закупки: MOQ 2 единицы, FOB порты Гуандуна, оплата 50/40/10, гарантия 1 год, удалённая техподдержка с реакцией до 4 часов, регулярное сопровождение и бесплатное обучение.
Частые вопросы
Какие документы поставщика линии нанесения покрытий проверить до подписания договора?
Минимальный набор: спецификация материалов с марками и толщинами, сертификаты на прокат от металлопроизводителя, чертежи узлов, сертификаты систем менеджмента с областью действия и сроком, декларация ЕАЭС по вашей модели, действующая на дату подписания, и чек-лист предэкспортного тестирования. У Attractivechina действуют ISO 14001 (DZ/CN/2407055E, до 14.10.2027) и ISO 45001 (04926S00152R001, до 19.04.2029) с областью «проектирование и производство окрасочного оборудования».
Как подтвердить, что каркас действительно из углеродистой стали, а камера и трубопроводы — из нержавеющей?
Три инструмента: сертификаты на металл, замер толщины и осмотр соединений. Толщина профиля и листа сверяется с чертежом, марка сплава подтверждается документом производителя металла и, при необходимости, экспресс-анализом. Обязательное условие — фотофиксация узлов до обшивки панелями: после сборки проверка становится невыполнимой.
Как проверить заявленную производительность 800–1000 штук в час?
Только прогоном эталонной партии на вашем изделии. В протоколе фиксируются такт, общее время прогона с загрузкой и выгрузкой, количество годных изделий и причины остановок. Для листового металла применяется другая величина: заготовки длиной до 7000 мм при заявленном прохождении покрытия 97%. Сравнивать «шт/час» и «м²/час» между собой нельзя.
Какие условия закупки и оплаты считаются прозрачными?
Прозрачная схема предполагает минимальный заказ, базис поставки и график платежей без устных договорённостей. У Attractivechina это MOQ 2 единицы, FOB через любой порт провинции Гуандун и оплата 50/40/10: 50% в течение 7 дней после подписания, 40% за 3 дня до отгрузки, 10% по завершении монтажа. Сроки поставки различаются по комплектации, поэтому конкретная дата должна быть в договоре.
Какие критерии приёмки фиксировать в договоре?
Предэкспортное тестирование по согласованному чек-листу с подписью сторон, эталонное изделие, протокол с фактическими значениями и итоговый акт пусконаладки. К протоколу прикладываются фото- и видеофиксация, спецификация материалов и комплект паспортов. Отдельным пунктом идёт условие закрытия последних 10% оплаты только после подписания протокола пусконаладки.
Что происходит после приёмки: гарантия, обучение, сервис?
После пусконаладки действует гарантия 1 год, удалённая техническая поддержка с быстрым ответом в течение 4 часов, регулярное сопровождение и бесплатное обучение операторов. Эти условия стоит получить в виде приложения к договору, а не в переписке. Если вы хотите сверить свои требования с фактической конфигурацией линии, отправьте номенклатуру изделий и требуемый такт — по ним готовится техническое предложение и программа приёмочного прогона.
Вывод
Аудит поставщика линии нанесения покрытий держится на трёх проверяемых вещах: материал каркаса, камеры и трубопроводов подтверждается сертификатами и замерами; производительность 800–1000 шт/час подтверждается прогоном на вашей номенклатуре с подсчётом только годных изделий; приёмка подтверждается чек-листом, протоколом и привязкой последнего платежа к пусконаладке. Поставщик, который не может закрыть любой из этих трёх пунктов документально, не подтверждает и заявленные параметры.
Практический итог: переносите марки и толщины сталей, единицу измерения мощности, программу предэкспортного тестирования и график платежей в договор до подписания. Это дешевле, чем выявлять расхождения после отгрузки.
Скачать каталог оборудования (PDF) — там приведены типы линий и отраслевые сценарии, которые можно использовать как основу для технического задания перед аудитом.

Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.