Оценка поставщика: проверка производительности линии нанесения покрытий на 5000 м²/день
Заявленные 5000 м²/день — это проверяемая цифра, но только в связке с тремя другими параметрами линии: максимальным размером заготовки 7000 × 2000 × 2200 мм (1 шт./подвес), скоростью конвейерной ленты 3000 мм/мин с регулировкой 2000–4000 мм/мин и материалами изготовления — основной каркас из углеродистой стали, покрасочная камера и трубопроводы из нержавеющей стали. Если поставщик называет производительность без этих значений и без указания режима работы, метрику невозможно воспроизвести расчётом, и это первый сигнал запрашивать спецификацию заново — в письменном виде.
Почему производительность линии нанесения покрытий нельзя проверять в отрыве от остальных параметров
Производительность линии нанесения покрытий измеряется в квадратных метрах обработанной поверхности за сутки, а не в штуках изделий. Одна и та же цифра описывает принципиально разные производственные режимы: линия под крупногабаритные панели и линия под мелкие детали с плотным подвесом могут выдавать одинаковые 5000 м²/день при разной скорости конвейера, разном расходе энергоносителей и разной стоимости оборудования.
В спецификации автоматической линии нанесения покрытий на металл заявлены четыре опорных значения, из которых складывается метрика:
- максимальный размер заготовки — 7000 мм (Д) × 2000 мм (Ш) × 2200 мм (В), 1 шт./подвес;
- максимальная производительность по заготовкам — 5000 м²/день;
- скорость конвейерной ленты — 3000 мм/мин, регулируемая в диапазоне 2000–4000 мм/мин;
- режим работы — 300 дней в году, 20 часов в день.
Пятое значение в открытой спецификации не публикуется — это шаг подвеса. Именно шаг подвеса вместе со скоростью конвейера определяет, сколько изделий в час проходит через покрасочную камеру. Когда поставщик называет 5000 м²/день, но не называет шаг подвеса и число заготовок на подвесе, расчёт превращается в устное обещание.
Отраслевой фон: почему закупщики перестали принимать цифры на слово
Рынок оборудования для нанесения покрытий растёт: по оценке Grand View Research, объём мирового рынка в 2022 году составлял 17,25 млрд долларов США с прогнозируемым среднегодовым темпом роста 5,3% до 2030 года, что связано с развитием электротранспорта и промышленной автоматизацией.
Российский рынок промышленных покрытий в 2024 году оценивался примерно в 1,78 млрд долларов США с прогнозом CAGR 1,3% до 2035 года (Market Research Future).
Оценки объёма рынка расходятся в зависимости от того, что включается в расчёт — только оборудование или системы целиком: Grand View Research приводит 17,25 млрд долларов США (база 2022), Market Research Future — 5,0 млрд долларов США (база 2024). При обосновании закупки полезно держать в виду обе оценки, а не опираться на одну цифру.
Публичные ориентиры по игрокам рынка промышленных систем нанесения покрытий — Nordson (США), Gema (Швейцария) и Wagner Group (Германия), по данным Future Market Insights. Для рынка ЕАЭС оборудование должно соответствовать требованиям EAC и стандартам безопасности, таким как GOST R для промышленного оборудования (Федеральное агентство по техническому регулированию и метрологии). К самой линии предъявляются эксплуатационные требования: высокая эффективность и энергосбережение, простота обслуживания, соответствие ISO 14001, ISO 9001 и ISO 45001.
Материалы изготовления — самый быстрый индикатор при оценке поставщика
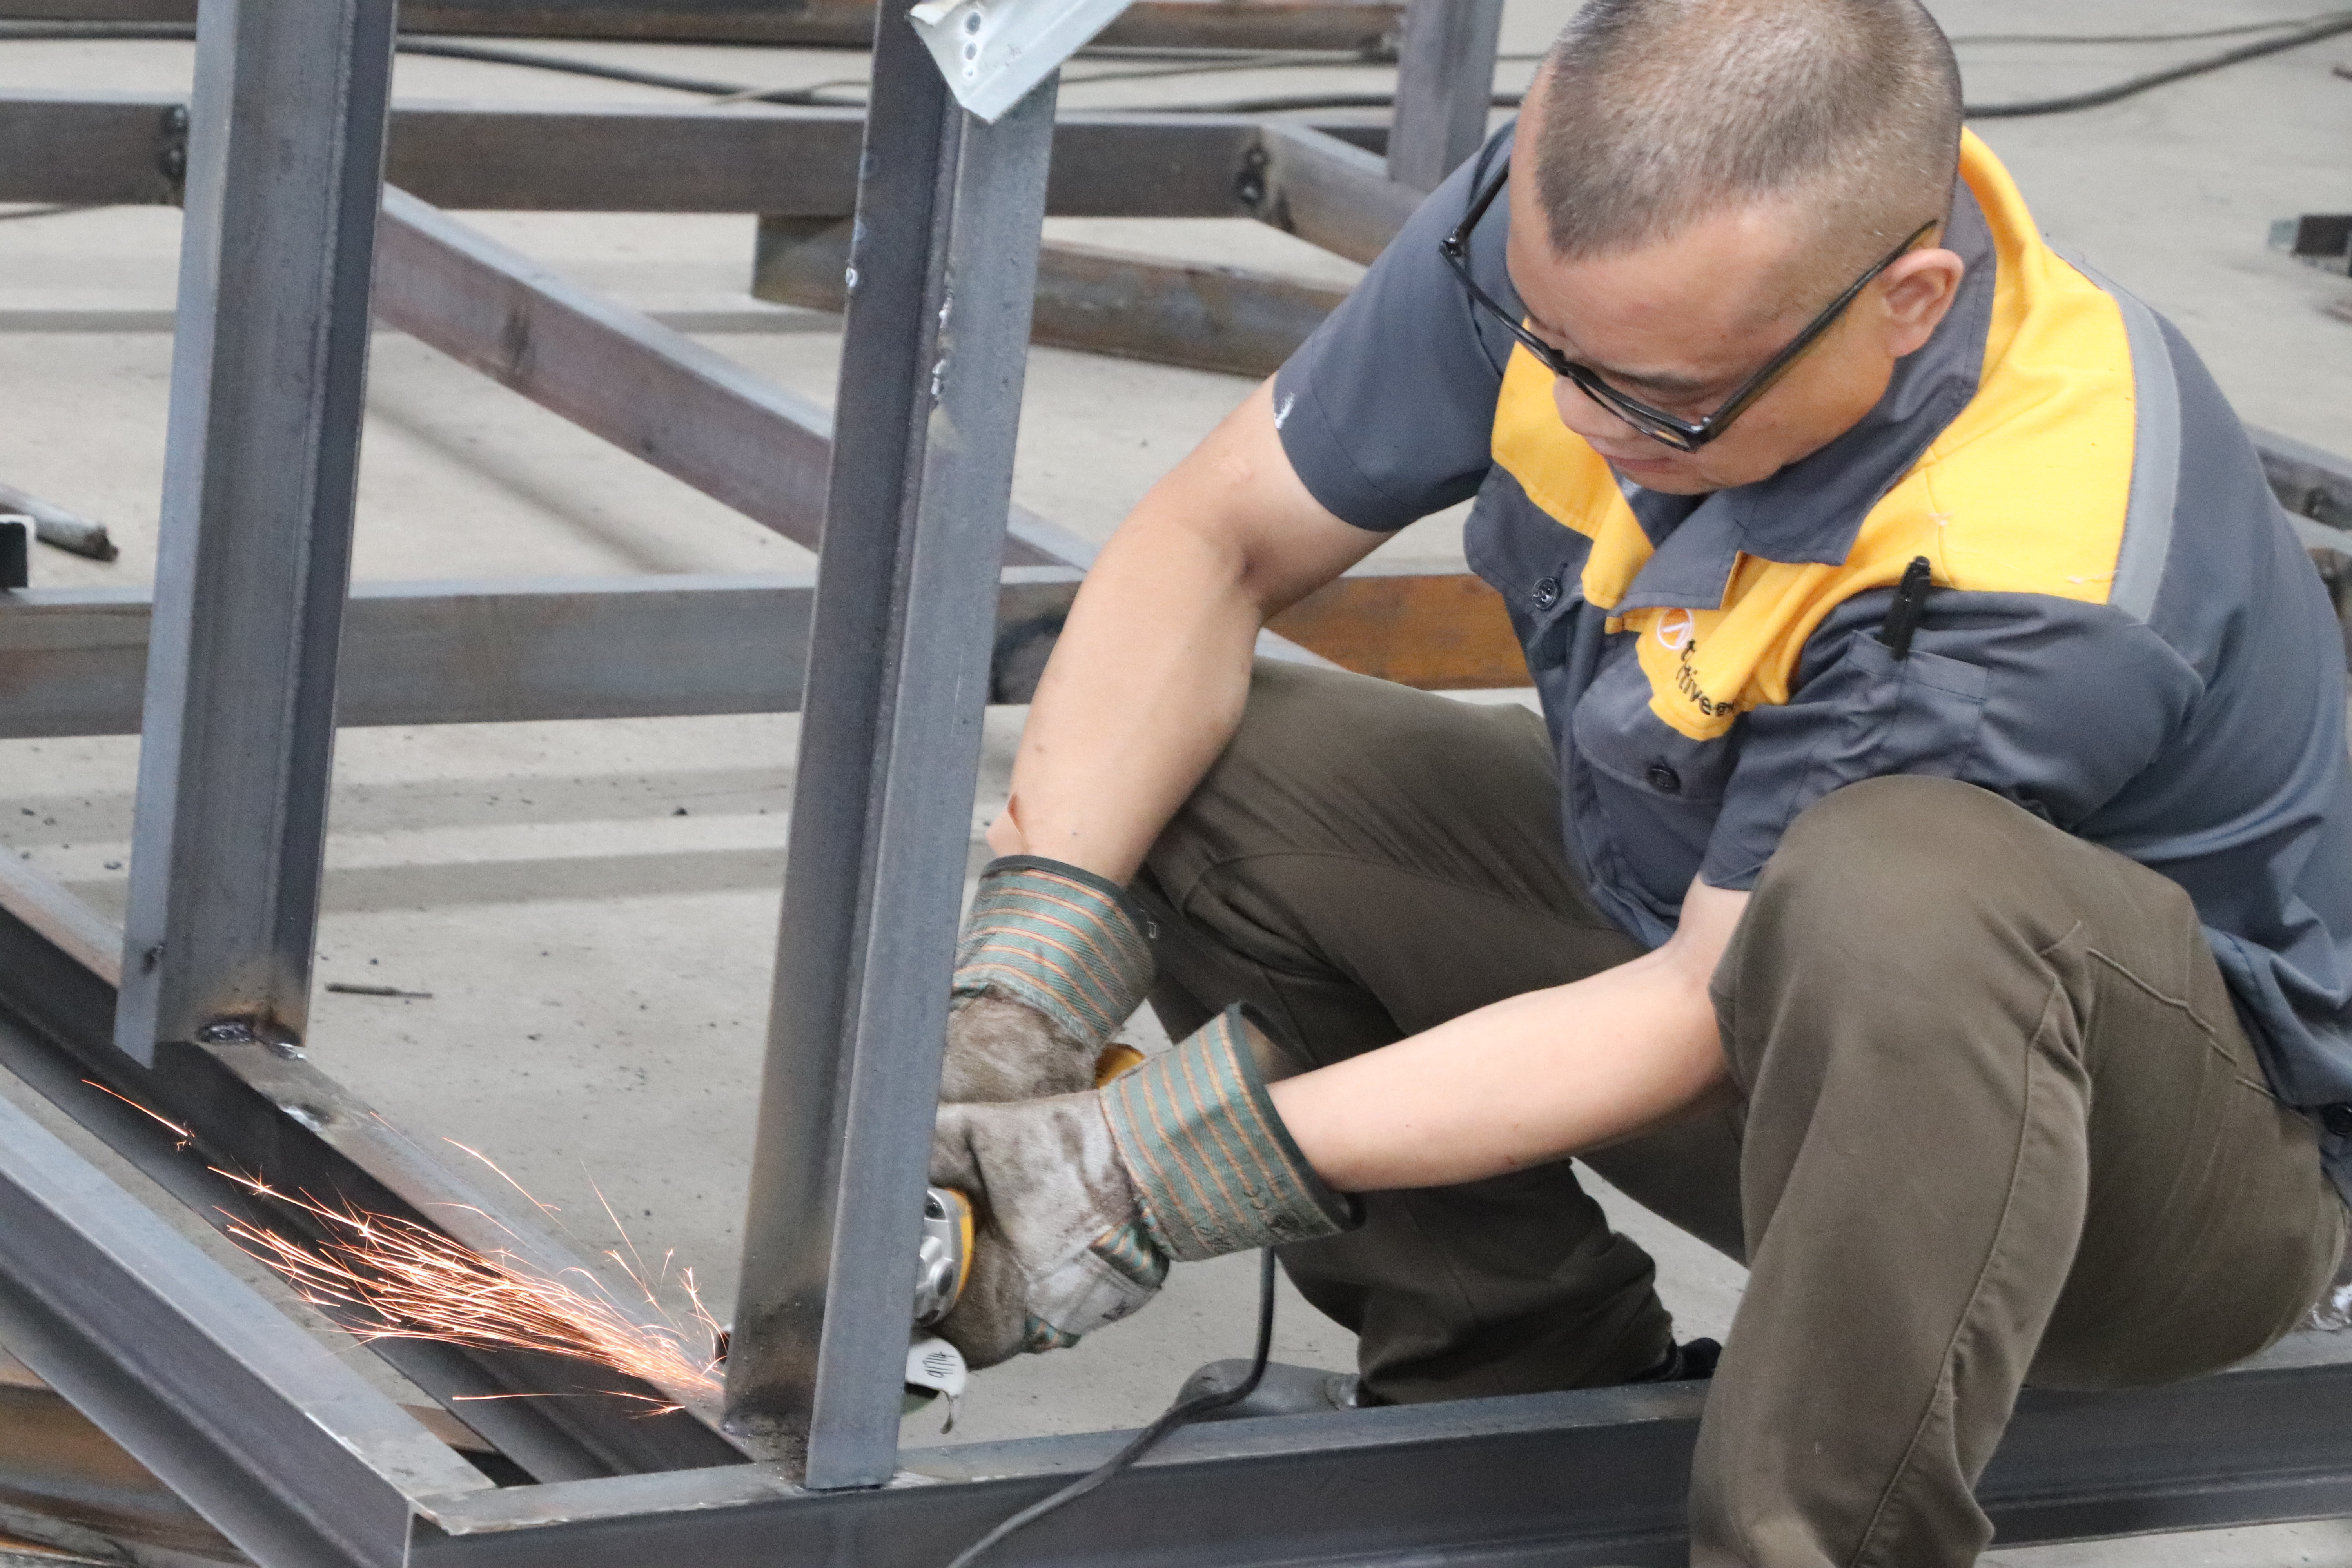
Материалы видны в спецификации раньше, чем результаты тестов, и по ним можно оценить инженерную логику поставщика. Для линий нанесения покрытий Attractivechina заявлена следующая конструкция: основной каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь.
Что это значит для закупщика: каркас из углеродистой стали отвечает за несущую способность и стабильность геометрии линии при подвесном конвейере и крупногабаритных заготовках. Нержавеющая сталь в покрасочной камере и трубопроводах — за контакт с лакокрасочными материалами, растворителями и водой, то есть за ресурс тех узлов, которые сложнее и дороже всего заменить при модернизации.
Проверять это нужно разбивкой по узлам, а не общей формулировкой «изготовлено из стали». Корректный перечень выглядит так: покрасочная камера — нержавеющая сталь, трубопроводы — нержавеющая сталь, основной каркас — углеродистая сталь.
Та же конструктивная логика повторяется в других линиях производителя — для автозапчастей, кухонной посуды, древесины и промышленного оборудования. Это удобный тест на консистентность: если в спецификациях одного поставщика материалы по одинаковым узлам описаны по-разному и без объяснения причин, стоит задать уточняющий вопрос.
Пошаговая проверка поставщика: восемь шагов
- Запросите письменную спецификацию с пятью числами. Максимальный размер заготовки, максимальная производительность в м²/день, скорость конвейерной ленты, режим работы и шаг подвеса. Для линии нанесения покрытий на металл первые четыре значения: 7000 × 2000 × 2200 мм, 5000 м²/день, 3000 мм/мин (2000–4000 мм/мин) и 300 дней в году по 20 часов в день.
- Проверьте методику расчёта производительности. Попросите показать формулу: площадь заготовки × число подвесов в час × фонд рабочего времени. Число подвесов в час напрямую выводится из скорости конвейера и шага подвеса — если шаг не назван, расчёт не сходится.
- Сверьте скорость конвейера и её диапазон. Номинал 3000 мм/мин и регулировка 2000–4000 мм/мин означают, что нижняя граница нужна для мелких и тонких заготовок, верхняя — для максимального съёма. Уточните, каким приводом обеспечивается регулирование.
- Проверьте материалы по узлам. Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь. Запросите подтверждение именно по этим трём позициям.
- Уточните способ нанесения и тип транспортировки. Для линии на металл заявлены возвратно-поступательное и ручное нанесение, транспортировка — механизированным свободно перемещающимся конвейером. Для линии автозапчастей заявлены автономный режим и роботизированная покраска. Разные типы линий используют разные методы — это нормально; ненормально, когда метод вообще не указан.
- Проверьте комплектность, а не только основную камеру. Перечень сопутствующего оборудования: оборудование для предварительной обработки, сушильное оборудование, автоматическая пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь для отверждения, система охлаждения, конвейерная система, оборудование для удаления пыли, система обработки летучих органических соединений, оборудование для защиты окружающей среды, система электроуправления и система управления производством MES. Линия без пылеудаления и обработки ЛОС — это отдельные капитальные затраты и отдельные сроки.
- Сверьте условия эксплуатации и требования. Заявленные условия — чистое помещение класса 10 000, чистый и хорошо вентилируемый цех. Требования к проекту — высокая эффективность, энергосбережение, простота обслуживания, соответствие ISO 14001, ISO 9001 и ISO 45001. Если ваш цех не соответствует этим условиям, это меняет конфигурацию линии и её стоимость.
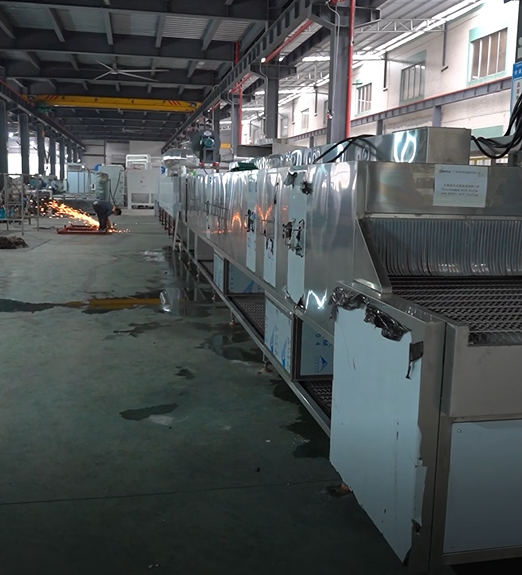
- Проверьте производителя как производственную единицу. Год основания, площадь собственной площадки, штат, инженерный состав, годовой объём выпуска и экспортный опыт (детали — в таблице ниже). Этот шаг отвечает на практический вопрос: кто именно изготовит линию, кто проведёт монтаж и кто приедет на пусконаладку.
Что запрашивать у производителя: контрольный список
| Пункт проверки | Что запросить | Заявленные значения для линии нанесения покрытий на металл |
|---|---|---|
| Производительность | Формулу расчёта: площадь × число подвесов в час × фонд часов | Максимальная производительность по заготовкам — 5000 м²/день |
| Габарит заготовки | Максимальный размер и число изделий на подвесе | 7000 × 2000 × 2200 мм, 1 шт./подвес |
| Конвейер | Номинальную скорость и диапазон регулирования | 3000 мм/мин (регулируемая 2000–4000 мм/мин) |
| Режим работы | Годовой фонд часов | 300 дней в году; 20 часов в день |
| Транспортировка | Тип конвейерной системы | Механизированный и свободно перемещающийся конвейер |
| Материалы | Разбивку по узлам, а не общую формулировку «сталь» | Каркас — углеродистая сталь; покрасочная камера и трубопроводы — нержавеющая сталь |
| Комплектность | Полный перечень оборудования участка | Предварительная обработка, сушка, пескоструйная машина, покрасочная камера, печь предварительного нагрева, печь отверждения, охлаждение, конвейер, пылеудаление, система обработки ЛОС, экологическое оборудование, электроуправление, MES |
| Условия эксплуатации | Требования к помещению и вентиляции | Чистое помещение класса 10 000, чистый и хорошо вентилируемый цех |
| Комплаенс | Документы по каждому стандарту отдельно | EAC / GOST R для рынка ЕАЭС; ISO 14001, ISO 9001, ISO 45001 |
| Производитель | Аудит площадки и производственной статистики | Основана в 2005 году; площадка 35 548 м²; 280 сотрудников; 54 инженера НИОКР; 60 единиц в год; 79 патентов на изобретения, всего более 300 патентов |
Сравнение заявленных метрик по типам линий
Одна из самых частых ошибок при оценке поставщика — переносить цифру производительности с одной линии на другую. Ниже — заявленные метрики по типам линий одного производителя, чтобы видеть, что метрики измеряются в разных единицах и в разных режимах.
| Тип линии | Заготовка / рабочая зона | Заявленная производительность | Скорость и режим |
|---|---|---|---|
| Линия нанесения покрытий на металл | Алюминиевая панель и профиль; до 7000 × 2000 × 2200 мм, 1 шт./подвес | 5000 м²/день | 3000 мм/мин (2000–4000 мм/мин); 300 дней в году, 20 ч/день |
| Линия нанесения покрытий на автозапчасти | Бамперы, ступицы колёс, колпаки, топливные баки, рамы, детали интерьера, логотипы; материал ABS+PC; лоток оснастки до Д1350 × Ш900 × В200 мм | 45 секунд/лот, 1760 лотков в сутки; коэффициент использования оборудования 85% | 336 дней в году; 22 ч/сутки |
| Линия нанесения покрытий на посуду | Сковороды, вкладыши рисоварок, формы для выпечки; стандарт Φ220 × 160 мм (В), максимум Φ300 × 160 мм (В) | 800–1000 штук/час | Линия анодирования 1200 мм/мин; печь отверждения 1000 мм/мин (0,5–1,5 м/мин) |
| Линия нанесения покрытий на древесину | Ножки столов, спинки стульев, каркасы сидений; массив дерева, МДФ; максимум 610 × 710 × 1400 мм | 1422 штуки за 8-часовую смену | 4000 мм/мин (2000–6000 мм/мин); шаг 300 мм/подвес |
| Линия нанесения покрытий на промышленное оборудование | Гондолы, платформы, цистерны, вагоны SQ6, товарные и зерновые вагоны; металл, алюминий | 20 единиц гондольных вагонов, платформ, цистерн; 7 единиц SQ6; 10 единиц товарных и зерновых вагонов; 5–10 единиц экспортных | Одна смена — 7,5 часа |
Во всех перечисленных линиях применяется одинаковая конструктивная схема: основной каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь. Именно поэтом сравнение типов линий корректно проводить по заготовке и режиму работы, а уже затем — по производительности.
Сценарии, где проверка 5000 м²/день критична
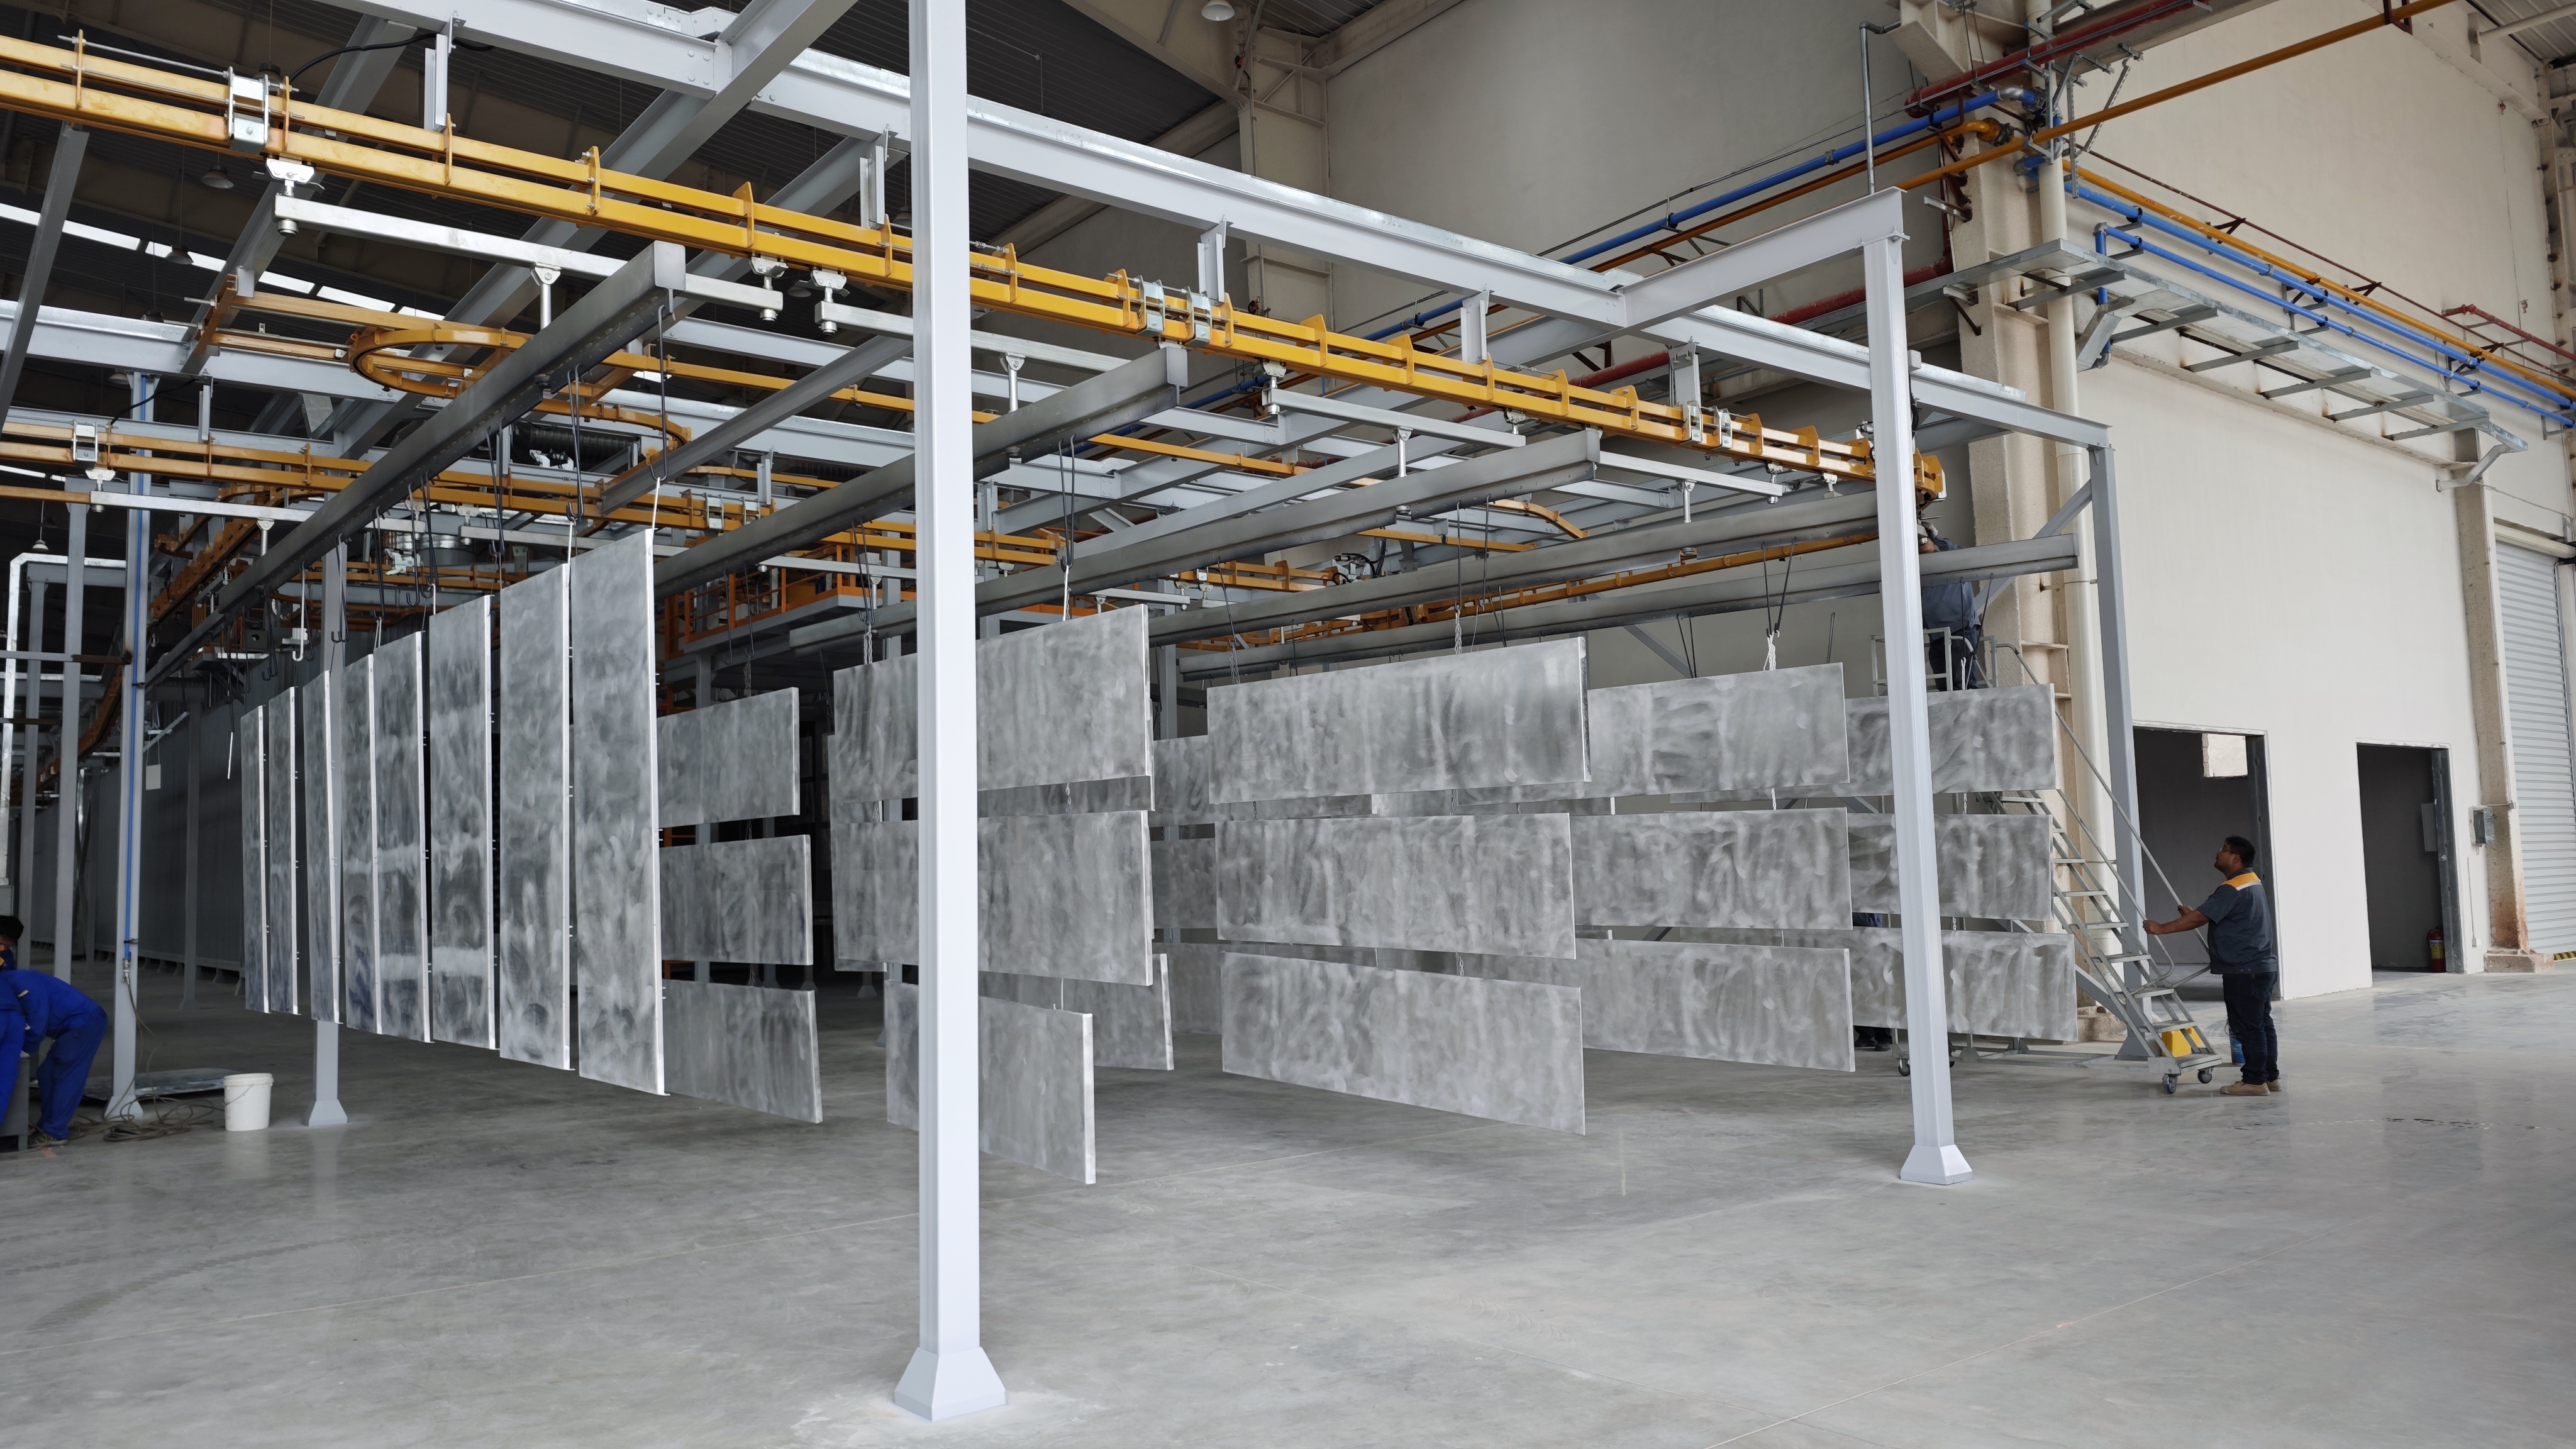
Линия нанесения покрытий на металл рассчитана на алюминиевые панели и профиль в отрасли строительных и хозяйственных товаров: двери, окна, стальные шкафы, компоненты шкафов, детали из листового металла, светильники и алюминиевые листы. Здесь производительность измеряется в квадратных метрах обработанной поверхности, поэтому ошибка в шаге подвеса напрямую влияет на выполнение заказа по площади, а не по количеству деталей.
Те же правила проверки применимы и к другим сценариям, где оборудование используется: производство автомобильных запчастей, кухонной посуды, деревянной мебели, музыкальных инструментов, тяжелого машиностроения, бытовой техники, строительных материалов и низковысотного оборудования.
География применения этих сценариев включает Вьетнам, Иран, Индонезию, Бразилию, ОАЭ, Турцию, Таиланд, Саудовскую Аравию, Аргентину, Мексику, Пакистан, Бангладеш, Индию, США, Россию и Сингапур.
Типичные ошибки при оценке поставщика
- Сравнение м²/день у линий с разной заготовкой. 5000 м²/день при заготовке до 7000 × 2000 мм и 5000 м²/день на мелкой детали — это разные режимы, разная скорость и разная цена.
- Игнорирование режима работы. Заявленные 5000 м²/день относятся к режиму 300 дней в году по 20 часов в день. При меньшем фонде часов фактический объём будет ниже — это арифметика, а не недостаток линии.
- Отсутствие шага подвеса и числа изделий на подвесе. Для линии на металл заявлен 1 шт./подвес; без шага подвеса проверить производительность нельзя.
- Сведение материалов к строке «сталь». Нужна разбивка: каркас — углеродистая сталь, покрасочная камера и трубопроводы — нержавеющая сталь.
- Запрос цены раньше спецификации. Стоимость формируют габарит заготовки, производительность, материалы, комплектность и энергоносители: для линии автозапчастей заявлены электричество, природный газ, пар и ледяная вода, для линий посуды — природный газ и электричество, для линии дерева — электричество. Без этих вводных расчёт невозможен.
- Проверка только каталога. Производитель проверяется как производственная единица: основана в 2005 году, собственная площадка 35 548 м², 280 сотрудников, 54 инженера НИОКР, 60 единиц оборудования в год, экспортная доля 20%.
Частые вопросы при оценке поставщика линии нанесения покрытий
Нужна ли линии нанесения покрытий сертификация ЕАЭС и как её проверить?
Для рынка ЕАЭС (Россия, Беларусь, Казахстан) оборудование должно соответствовать требованиям EAC и стандартам безопасности, таким как GOST R для промышленного оборудования (по данным Федерального агентства по техническому регулированию и метрологии). Дополнительно к линии предъявляются эксплуатационные требования по соответствию ISO 14001, ISO 9001 и ISO 45001. Практическая проверка: запрашивайте документы отдельно по каждой позиции и каждому стандарту, а не общую формулировку «сертифицировано».
Как убедиться, что линия действительно выдаёт 5000 м²/день?
Нужны пять значений: максимальный размер заготовки (7000 × 2000 × 2200 мм, 1 шт./подвес), максимальная производительность (5000 м²/день), скорость конвейерной ленты (3000 мм/мин, регулируемая 2000–4000 мм/мин), режим работы (300 дней в году, 20 часов в день) и шаг подвеса. Первые четыре значения приведены в спецификации автоматической линии нанесения покрытий на металл; шаг подвеса запрашивается отдельно и сверяется с расчётом «площадь заготовки × число подвесов в час × фонд рабочего времени».
Что определяет стоимость линии нанесения покрытий?
Стоимость формируют габарит и масса заготовки (для линии на металл — до 7000 × 2000 × 2200 мм), требуемая производительность, материалы изготовления (углеродистая сталь в каркасе, нержавеющая сталь в покрасочной камере и трубопроводах), комплектность участка (предварительная обработка, печи, пылеудаление, система обработки ЛОС, MES) и тип энергоносителей: в спецификациях указаны электричество, природный газ, пар и ледяная вода для линии автозапчастей, природный газ и электричество для линий посуды, электричество для линии дерева. Публичных прайс-листов на такие линии не существует — корректный путь начинается с расчёта по вашей номенклатуре и режиму работы.
Как проверить линию на своих заготовках до финального решения?
Правильный запрос — не «пришлите образец покрытия», а план приёмо-сдаточных испытаний на этапе монтажа и пусконаладки, где фиксируются: размер заготовки, шаг подвеса, скорость конвейера и фактический съём в м² за час на вашей номенклатуре. Attractivechina выполняет полный цикл работ — от предпродажного проектирования производственного объекта и собственных НИОКР до производства, монтажа, пусконаладки и послепродажного обслуживания, поэтому условия приёмки можно заложить в проект на этапе проектирования.
Сколько времени занимает проект и с чего начать?
Срок определяется конфигурацией линии, габаритом заготовок и комплектностью участка, поэтому сначала запрашивается спецификация и расчёт. Ориентир по масштабу производителя: годовой объём выпуска — 60 единиц оборудования, штат — 280 сотрудников, из них 54 инженера НИОКР, собственная площадка — 35 548 м², компания основана в 2005 году. Начать корректно с одного шага: отправьте диапазон размеров заготовок, требуемый съём в м²/сутки и режим работы — на этом основании вы получите проверяемую спецификацию, а не общее коммерческое предложение.
Вывод
Оценка поставщика линии нанесения покрытий — это не поиск недоверия, а перевод коммерческих обещаний в измеримые показатели. Формулировка «5000 м²/день» становится проверяемой, когда рядом стоят максимальный размер заготовки 7000 × 2000 × 2200 мм с подвесом 1 шт., скорость конвейера 3000 мм/мин с диапазоном 2000–4000 мм/мин, режим работы 300 дней в году по 20 часов в день и материалы изготовления: углеродистая сталь в основном каркасе, нержавеющая сталь в покрасочной камере и трубопроводах. Если шаг подвеса не назван, расчёт не сходится — и это законное основание вернуть спецификацию на доработку.
Проверьте спецификацию вместе с производителем. Отправьте диапазон размеров ваших заготовок, требуемый съём в м²/сутки и режим работы — Attractivechina подготовит расчёт конфигурации линии нанесения покрытий и подтвердит параметры по каждому узлу.
Сайт: ru.attractivechina.com
E-mail: attractivechina@gmail.com
Телефон и WhatsApp: +86 135-8061-6025
Адрес: пр. Инбинь, д. 2, Район высоких технологий, г. Чжаоцин, пров. Гуандун, Китай
Каталог оборудования для скачивания: компания «Чуанчжи Интеллиджент Эквипмент» (Attractivechina)
Есть вопросы или нужны дополнительные детали?
Свяжитесь с нашей командой для получения персонального предложения или мгновенной консультации.
Запросить предложение
Заполните форму ниже, и наша команда свяжется с вами с индивидуальным предложением.
Прямой чат WhatsApp
Предпочитаете общаться в реальном времени? Напишите нам в WhatsApp для мгновенной помощи и быстрых ответов.
- Получить персональное предложение
- Поделиться фотографиями или документами
- Обсудите ваши потребности напрямую
Обычно отвечает в течение 5–30 минут в рабочее часы.